精密减速机加工精度对自动化设备运行稳定性的影响分析
在工业自动化产线中,减速机的加工精度往往被当作一项“出厂参数”来验收,但真正到了现场,它却直接决定了设备能跑多快、能停多准、能撑多久。尤其是当负载端出现异响、温升异常或定位抖动时,问题根源十有八九藏在齿轮啮合与轴承支撑的微观几何偏差里。
以RV减速机为例,其摆线针轮啮合副的齿形误差如果超过3微米,传动误差就会呈指数级放大。更棘手的是,这种误差不会单独存在——它会与输入轴的同轴度、输出法兰的端面跳动相互叠加,最终表现为机器人第六轴的重复定位精度从±0.02mm漂移到±0.08mm。对于需要高频启停的装配工位来说,这种漂移足以让视觉引导系统频繁纠偏,节拍损失肉眼可见。
加工精度如何“隐性”侵蚀稳定性
很多工程师习惯用“背隙”作为衡量减速机品质的唯一标尺,但背隙只代表静态指标。真正的运行稳定性,取决于**齿面接触斑点的连续性**和**刚度曲线的线性度**。谐波减速机在柔轮变形过程中,如果凸轮轮廓的磨削残留了0.5μm的波纹度,那么每一圈运转都会产生周期性的扭转振动。这种振动在低速重载工况下可能被掩盖,可一旦转速超过额定值的60%,就会引发共振,导致输出端扭矩波动超过额定值的±5%。
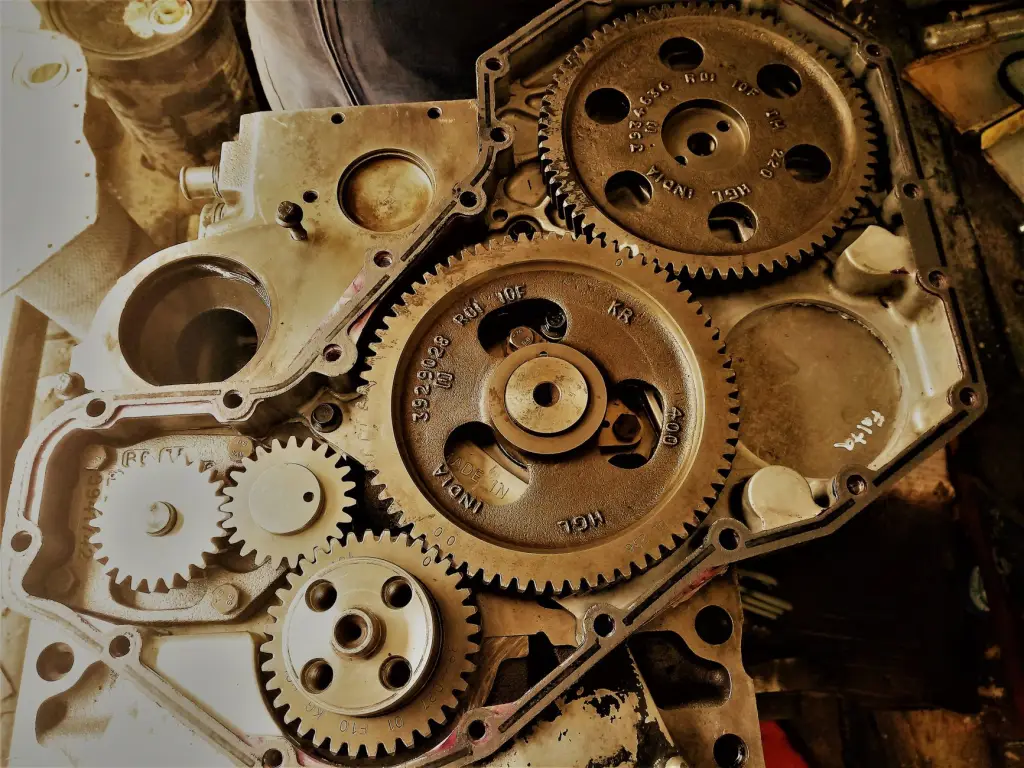
在传动设备的实际选型中,我们遇到过不少案例:同样标称精度等级的RV减速机,A厂产品在连续运行2000小时后,回差变化量仅为1.2弧分;而B厂产品在相同工况下,回差已从初始的1弧分劣化到2.8弧分。拆解后发现,差异并不在齿轮材料,而在**行星架轴承孔的加工位置度**——0.01mm的孔位偏差,让轴承滚子承受了额外的偏载,磨损速率直接翻倍。
从加工链路上找稳定性突破口
要提升运行稳定性,单纯提高最终磨齿工序的精度是远远不够的。我们建议从以下三个环节做系统性管控:
- 毛坯预处理:锻件正火后增加一次半精车应力释放,消除内部残余应力对后续精加工变形的累积影响。
- 关键尺寸闭环测量:在磨齿后立即用圆度仪和三坐标联动测量齿向、齿廓及节圆跳动,将数据反馈到前序车削补偿。
- 装配选配策略:不要采用完全互换法,而是根据实测的针齿壳孔径分组选配摆线轮,将啮合间隙控制在设计区间中值。
这里特别要提一下谐波减速机的柔轮壁厚均匀性。壁厚差如果超过0.02mm,柔轮在椭圆变形时会产生额外的弯曲应力波,不仅加剧柔性轴承的磨损,还会让输出轴的扭转刚度出现非线性变化。对于半导体设备这类需要微米级定位的场合,这种非线性会直接导致伺服整定困难,甚至引发低频振荡。
从工艺经济性角度看,将精密减速机的关键加工精度从IT5级提升到IT4级,成本增幅约在18%-25%之间,但设备故障间隔时间(MTBF)通常能延长3-5倍。对于连续运转的自动化产线而言,这笔投入是划算的——毕竟一次非计划停机造成的产能损失,往往远超减速机本身的采购差价。
回到实践层面,我们建议设备工程师在验收减速机时,不要只看出厂检测报告,而是要求供应商提供**加载条件下的传动误差曲线**和**温升-时间曲线**。这两组数据能真实反映齿轮副在受力状态下的弹性变形与热稳定性,比单纯的精度数值更有说服力。同时,在产线调试阶段,预留10%的扭矩裕度,避免减速机长期工作在额定扭矩的95%以上,这对维持精度寿命至关重要。
精密减速机、RV减速机、谐波减速机以及整个传动设备的稳定性提升,本质上是一场从“公差控制”到“误差管理”的思维转变。当加工精度不再只是质检单上的一个数字,而是贯穿设计、制造、装配、调试全流程的约束条件时,自动化设备才能真正实现可预测的长期运行。随着国产高精度磨齿机和在线测量技术的成熟,我们有理由相信,未来五年内,国内精密减速机在一致性上会有一个质的飞跃,届时高端装备的“卡脖子”问题将不再那么棘手。